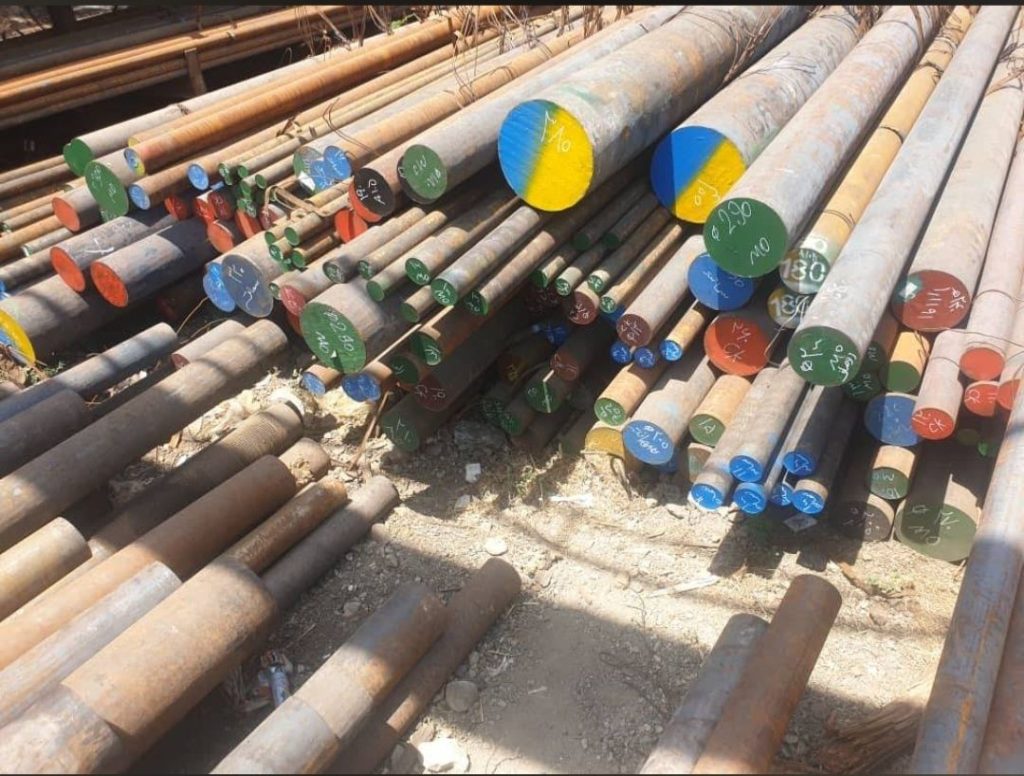
شفت CK45 سایز ۱۲ میلیمتر | خواص، کاربردها و مشخصات فنی
معرفی شفت CK45 سایز ۱۲ میلیمتر
شفت CK45 با قطر ۱۲ میلیمتر یکی از پرطرفدارترین و پرمصرفترین ابعاد این خانواده فولادی به شمار میرود. این محصول یک فولاد کربنی متوسط با محتوای کربن ۰.۴۲ تا ۰.۵۰ درصد وزنی است. سایز ۱۲ میلیمتر به دلیل تعادل عالی بین استحکام و قابلیت ماشینکاری، گزینه اول بسیاری از تولیدکنندگان قطعات صنعتی محسوب میشود. این ابعاد جمع و جور امکان ساخت قطعات دقیق با تلرانسهای بسیار کم را فراهم میآورد.
این محصول در دو نوع نورد گرم و کشش سرد به بازار عرضه میشود. نوع روغنی یا کشش سرد دارای سطحی صیقلی و براق با تلرانس ابعادی بسیار دقیق (کلاس h7 تا h9) است. این ویژگی برای کاربردهایی که نیاز به دقت بالا و سطح نهایی خوب دارند، بسیار حیاتی میباشد.
مشخصات فنی و ابعادی
این محصول با قطر اسمی ۱۲ میلیمتر دارای تلرانس استاندارد مطابق با DIN 671 یا ASTM A29 میباشد. برای نوع کشش سرد، تلرانس قطر معمولاً در کلاس h7 (صفر تا ۰.۰۱۸- میلیمتر) یا h9 (صفر تا ۰.۰۳۶- میلیمتر) قرار دارد. مساحت سطح مقطع این مقطع حدود ۱۱۳.۱ میلیمتر مربع و محیط آن حدود ۳۷.۷ میلیمتر است.
وزن هر متر از این محصول با در نظر گرفتن چگالی ۷.۸۵ گرم بر سانتیمتر مکعب برای فولاد، حدود ۰.۸۸۸ کیلوگرم میباشد. بنابراین هر شاخه ۶ متری وزنی در حدود ۵.۳۳ کیلوگرم دارد که باعث سهولت در حمل و نقل میشود.
خواص مکانیکی
خواص مکانیکی این محصول به شدت به وضعیت عملیات حرارتی آن وابسته است. در حالت نرمالیزه، استحکام کششی آن حدود ۶۱۰ تا ۷۸۰ مگاپاسکال و استحکام تسلیم آن حدود ۳۵۵ مگاپاسکال میباشد. ازدیاد طول در این حالت حدود ۱۶ تا ۱۸ درصد است که نشاندهنده شکلپذیری مناسب آن است. سختی برینل آن نیز در محدوده ۱۷۰ تا ۲۱۰ HB قرار دارد.
پس از عملیات کوئنچ و تمپر، استحکام کششی این فولاد به بیش از ۸۰۰ مگاپاسکال و استحکام تسلیم آن به حدود ۶۳۰ مگاپاسکال افزایش مییابد. حداکثر سختی قابل دستیابی بین ۴۸ تا ۵۲ راکول C میباشد.
عملیات حرارتی ویژه
برای این محصول با قطر ۱۲ میلیمتر، عملیات حرارتی به دلیل ابعاد کوچک، حساسیتهای خاص خود را دارد. دمای آستنیته کردن (کوئنچ) بین ۸۲۰ تا ۸۶۰ درجه سانتیگراد است. زمان نگهداری در این دما به دلیل نازکی مقطع، فقط ۱۵ تا ۲۰ دقیقه کافی میباشد. استفاده از روغن مخصوص کوئنچ به عنوان محیط سردکننده به شدت توصیه میشود.
پس از کوئنچ، مرحله تمپر (بازپخت) انجام میشود. برای دستیابی به سختی حدود ۵۰ راکول C، دمای تمپر ۳۰۰ تا ۳۵۰ درجه سانتیگراد به مدت ۳۰ تا ۶۰ دقیقه توصیه میشود. برای چقرمگی بالاتر (سختی حدود ۲۵ تا ۳۰ راکول C)، دمای تمپر ۵۵۰ تا ۶۰۰ درجه مناسب است.
کاربردهای خاص در صنایع
این محصول به دلیل ابعاد مناسب و خواص مکانیکی عالی، کاربردهای گستردهای در صنایع مختلف دارد. در صنعت خودروسازی، از آن برای ساخت پینهای اتصال، شافتهای کوچک گیربکس، میل موجگیر، بولتهای پراستحکام و قطعات سیستم فرمان استفاده میشود.
در صنایع ماشینسازی و تجهیزات صنعتی، از این سایز برای ساخت محورهای کوچک، پینهای هیدرولیک، بادامکهای دستگاههای صنعتی، شافتهای الکتروموتورهای کوچک و قطعات پرسها استفاده میشود. در صنعت قالبسازی نیز برای ساخت پینهای راهنما و پینهای برگشت کاربرد دارد.
مزایا و معایب
✅ مزایا
- وزن کم و قیمت مناسب
- سختیپذیری کامل در کل سطح مقطع
- ماشینکاری بسیار آسان
- موجود در بازار با قیمت رقابتی
❌ معایب
- مقاومت به خوردگی ضعیف
- احتمال تابیدگی هنگام کوئنچ
- جوشپذیری محدود
- تمایل به زنگزدگی در محیط مرطوب
با وجود معایب ذکر شده، این محصول به دلیل نسبت عالی استحکام به قیمت، یکی از پرمصرفترین مقاطع فولادی در کارگاههای ماشینکاری و صنایع تولید قطعات است.
سوالات متداول (FAQ)
❓ ۱. حداکثر نیروی قابل تحمل توسط این محصول چقدر است؟
مقاومت کششی نهایی این فولاد در حالت نرمالیزه حدود ۷۸۰ مگاپاسکال است. سطح مقطع آن حدود ۱۱۳.۱ میلیمتر مربع میباشد. بنابراین حداکثر نیروی کششی قابل تحمل قبل از گسیختگی تقریباً ۸۸۲۱۸ نیوتن (حدود ۸۹۹۵ کیلوگرم) خواهد بود. با اعمال عملیات کوئنچ و تمپر، این مقدار به حدود ۱۱۳۰۰۰ نیوتن (۱۱۵۰۰ کیلوگرم) افزایش مییابد.
❓ ۲. آیا میتوان این محصول را خمکاری کرد؟
بله، این محصول با قطر ۱۲ میلیمتر قابلیت خمکاری دارد. حداقل شعاع خمکاری توصیه شده در حالت نرمالیزه حدود ۲.۵ برابر قطر یعنی ۳۰ میلیمتر میباشد. برای خمکاری دقیق و جلوگیری از ترک، بهتر است ابتدا آن را آنیل کنید. از خمکاری در دمای زیر ۱۰ درجه سانتیگراد خودداری کنید.
❓ ۳. تفاوت نوع روغنی و نورد گرم در چیست؟
تفاوت اصلی در فرآیند تولید و در نتیجه تلرانس ابعادی و کیفیت سطح است. نوع نورد گرم سطحی زبر، پوستهدار و تیره دارد با تلرانس نسبتاً زیاد. اما نوع کشش سرد (روغنی) سطحی صیقلی، براق و صاف دارد با تلرانس بسیار دقیق (h7 تا h9). نوع روغنی برای قطعات دقیق مهندسی مناسبتر است و حدود ۱۵ تا ۲۵ درصد گرانتر میباشد.
دیدگاهها
هیچ دیدگاهی برای این محصول نوشته نشده است.